Zveřejněno · 2026-09-01
Odporové bodové svařování pro automobilový elektromagnetický ventil — spojení smaltovaného drátu s kolíkem
Odporové bodové svařování smaltovaného drátu automobilového solenoidového ventilu na kolík. Není potřeba pájka. Pevný spoj, vysoká vodivost, konzistentní kvalita.
Odporové bodové svařování pro automobilové solenoidové ventily — Připojení smaltovaného drátu ke kolíku
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Induktory s kolíkovým vinutím jsou součástky, které přeměňují elektrickou energii na magnetickou pro její uložení. Když obvodem protéká proud, induktor brání změnám proudu; když je obvod rozpojen, snaží se proud udržet. Vinuté induktory jsou široce používány v komunikačních zařízeních, automobilových součástkách, domácích spotřebičích a průmyslovém vybavení. Obvykle sestávají z cívkového tělíska, vinutí, stínicího krytu, zalévací hmoty a magnetického nebo železného jádra. Izolačním drátem použitým pro vinutí je smaltovaný drát (známý také jako vodič pro vinutí) a pro vedení elektřiny musí být jeden konec smaltovaného drátu připojen ke kovovému kolíku.
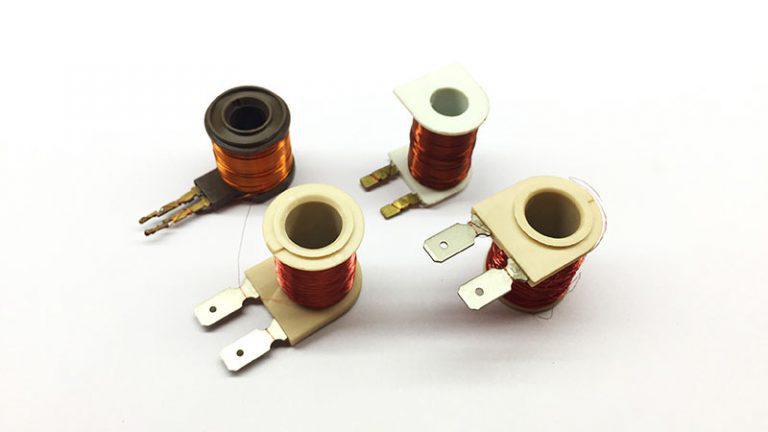
Obrázek 1: Induktory s kolíkovým vinutím s připojením smaltovaným drátem
Tradiční metoda pájení
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Tradiční metodou pro připojení smaltovaného drátu ke kolíkům u induktorů s kolíkovým vinutím je pájení. Pájení využívá páječku k zahřátí a roztavení pájky s nízkým bodem tání (teplota tání cínu: 231,89°C), která vyplní mezery v místech kovových spojů a vytvoří pevné spojení.
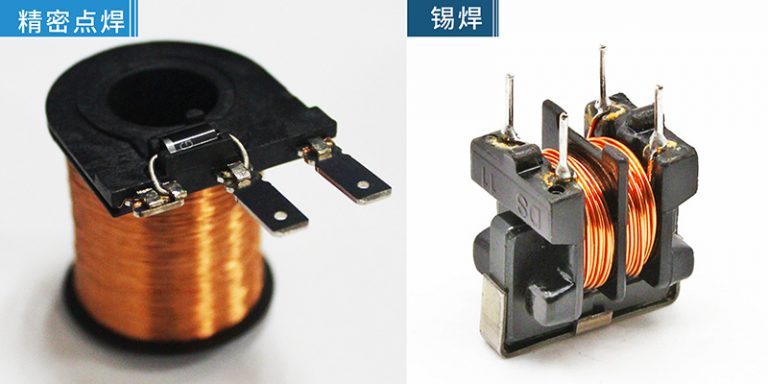
Obrázek 2: Tradiční proces pájení smaltovaného drátu induktoru
Pájení smaltovaného drátu induktoru je však ruční operace s nízkou opakovatelností. Při cínování vlnou, pokud se dno magnetického jádra dotkne pájecí lázně, vzniká rozstřik pájky. Pokud to operátoři včas nezjistí, může se rozstřik během provozu vlivem vibrací uvolnit a způsobit elektromagnetické rušení. Navíc, když se páječka oddaluje od pájeného spoje, může vytáhnout špičky pájky (rampouchy), což vyžaduje přepracování nebo vyřazení. Kromě nevzhledných pájených spojů a spotřeby pájecího tavidla proces pájení také znečišťuje pracovní prostředí.
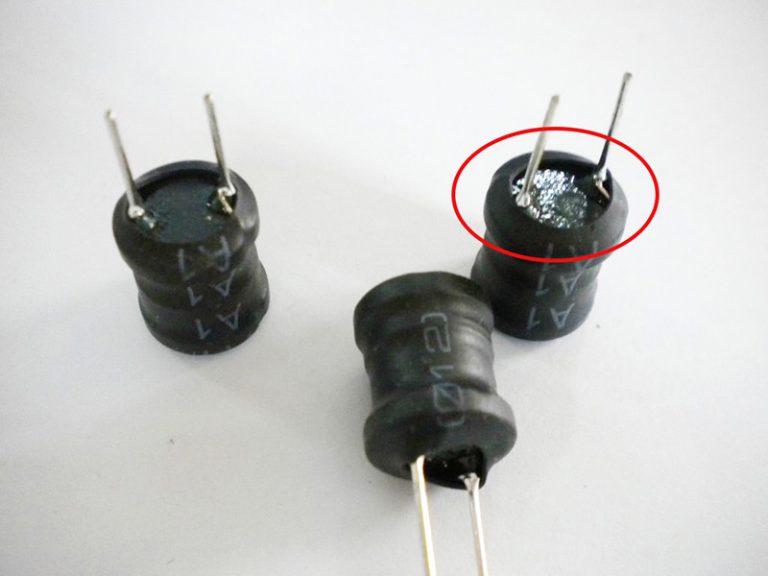
Obrázek 3: Běžné vady pájení — rozstřik, špičky a nekonzistentní spoje
Proces odporového bodového svařování
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Bez použití pájky nebo tavidla a bez kontaminace nesvařovaných oblastí je odporové bodové svařování preferovanou metodou. Odporové svařování vyvíjí tlak na svařované díly, zatímco skrz elektrody a kontaktní plochu mezi smaltovaným drátem a kolíkem prochází proud. Výsledné odporové teplo ohřívá kontaktní povrch a vytváří svarový spoj.
Odporové bodové svařování nabízí významné výhody:
VýhodaPopis
Není potřeba výplňový materiálEliminuje spotřební materiál pro pájení, snižuje materiálové náklady
Strojní obsluhaAutomatizovaný proces zajišťuje konzistentní, opakovatelnou kvalitu svaru
Vysoká pevnost spojeZákladní kovy se taví dohromady a vytvářejí pevné metalurgické spoje
Nízký přechodový odporVynikající elektrická vodivost ve svařovaném spoji
Teplotní stabilitaSpoje se neuvolňují v důsledku zvýšených okolních teplot
Čistý procesŽádné zbytky tavidla, žádné znečištění životního prostředí, žádný rozstřik
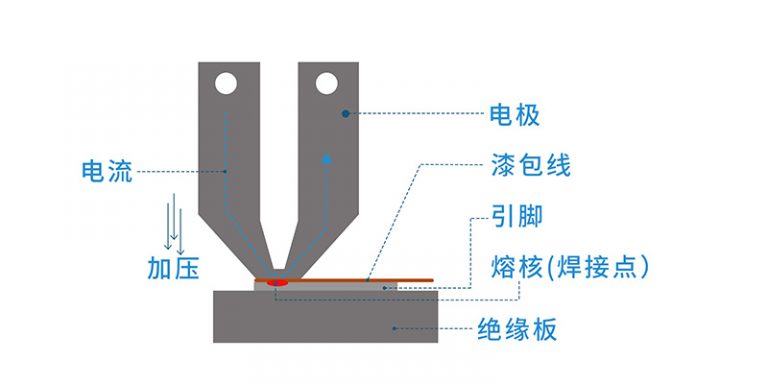
Obrázek 4: Princip odporového bodového svařování — elektroda, proud, tlak a svarová čočka
Shrnutí aplikace
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Odporové bodové svařování je ideálním řešením pro připojení smaltovaného drátu ke kovovým kolíkům u automobilových solenoidových ventilů a induktorů s kolíkovým vinutím. Ve srovnání s tradičním pájením přináší vyšší pevnost spoje, konzistentní kvalitu díky automatizovanému provozu, vynikající elektrickou vodivost a čistý výrobní proces — to vše bez pájky, tavidla nebo tepelného poškození okolních součástek. Díky tomu je obzvláště vhodné pro velkoobjemovou automobilovou výrobu, kde jsou spolehlivost a konzistence rozhodující.
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Induktory s kolíkovým vinutím jsou součástky, které přeměňují elektrickou energii na magnetickou pro její uložení. Když obvodem protéká proud, induktor brání změnám proudu; když je obvod rozpojen, snaží se proud udržet. Vinuté induktory jsou široce používány v komunikačních zařízeních, automobilových součástkách, domácích spotřebičích a průmyslovém vybavení. Obvykle sestávají z cívkového tělíska, vinutí, stínicího krytu, zalévací hmoty a magnetického nebo železného jádra. Izolačním drátem použitým pro vinutí je smaltovaný drát (známý také jako vodič pro vinutí) a pro vedení elektřiny musí být jeden konec smaltovaného drátu připojen ke kovovému kolíku.
Obrázek 1: Induktory s kolíkovým vinutím s připojením smaltovaným drátem
Tradiční metoda pájení
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Tradiční metodou pro připojení smaltovaného drátu ke kolíkům u induktorů s kolíkovým vinutím je pájení. Pájení využívá páječku k zahřátí a roztavení pájky s nízkým bodem tání (teplota tání cínu: 231,89°C), která vyplní mezery v místech kovových spojů a vytvoří pevné spojení.
Obrázek 2: Tradiční proces pájení smaltovaného drátu induktoru
Pájení smaltovaného drátu induktoru je však ruční operace s nízkou opakovatelností. Při cínování vlnou, pokud se dno magnetického jádra dotkne pájecí lázně, vzniká rozstřik pájky. Pokud to operátoři včas nezjistí, může se rozstřik během provozu vlivem vibrací uvolnit a způsobit elektromagnetické rušení. Navíc, když se páječka oddaluje od pájeného spoje, může vytáhnout špičky pájky (rampouchy), což vyžaduje přepracování nebo vyřazení. Kromě nevzhledných pájených spojů a spotřeby pájecího tavidla proces pájení také znečišťuje pracovní prostředí.
Obrázek 3: Běžné vady pájení — rozstřik, špičky a nekonzistentní spoje
Proces odporového bodového svařování
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Bez použití pájky nebo tavidla a bez kontaminace nesvařovaných oblastí je odporové bodové svařování preferovanou metodou. Odporové svařování vyvíjí tlak na svařované díly, zatímco skrz elektrody a kontaktní plochu mezi smaltovaným drátem a kolíkem prochází proud. Výsledné odporové teplo ohřívá kontaktní povrch a vytváří svarový spoj.
Odporové bodové svařování nabízí významné výhody:
VýhodaPopis
Není potřeba výplňový materiálEliminuje spotřební materiál pro pájení, snižuje materiálové náklady
Strojní obsluhaAutomatizovaný proces zajišťuje konzistentní, opakovatelnou kvalitu svaru
Vysoká pevnost spojeZákladní kovy se taví dohromady a vytvářejí pevné metalurgické spoje
Nízký přechodový odporVynikající elektrická vodivost ve svařovaném spoji
Teplotní stabilitaSpoje se neuvolňují v důsledku zvýšených okolních teplot
Čistý procesŽádné zbytky tavidla, žádné znečištění životního prostředí, žádný rozstřik
Výhoda | Popis |
Není potřeba výplňový materiál | Eliminuje spotřební materiál pro pájení, snižuje materiálové náklady |
Strojní obsluha | Automatizovaný proces zajišťuje konzistentní, opakovatelnou kvalitu svaru |
Vysoká pevnost spoje | Základní kovy se taví dohromady a vytvářejí pevné metalurgické spoje |
Nízký přechodový odpor | Vynikající elektrická vodivost ve svařovaném spoji |
Teplotní stabilita | Spoje se neuvolňují v důsledku zvýšených okolních teplot |
Čistý proces | Žádné zbytky tavidla, žádné znečištění životního prostředí, žádný rozstřik |
Obrázek 4: Princip odporového bodového svařování — elektroda, proud, tlak a svarová čočka
Shrnutí aplikace
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Odporové bodové svařování je ideálním řešením pro připojení smaltovaného drátu ke kovovým kolíkům u automobilových solenoidových ventilů a induktorů s kolíkovým vinutím. Ve srovnání s tradičním pájením přináší vyšší pevnost spoje, konzistentní kvalitu díky automatizovanému provozu, vynikající elektrickou vodivost a čistý výrobní proces — to vše bez pájky, tavidla nebo tepelného poškození okolních součástek. Díky tomu je obzvláště vhodné pro velkoobjemovou automobilovou výrobu, kde jsou spolehlivost a konzistence rozhodující.
Novinky a technické průvodce
- AT-101 Návod k použití ručního páskovacího stroje2026-09-01
- Automatic Cable Reeling & Tying Machine Touch Screen Operation Manual JW-CRT Series2026-09-01
- Automatic CNC Screwdriver & Soldering Robot Catalog2026-09-01
- Návod k obsluze ručního stroje pro šroubování a zamykání2026-09-01
- Postup výroby HDMI kabelů2026-09-01
- Jak obsluhovat stroj na odizolování vícežilových kulatých opláštěných vodičů2026-09-01