Veröffentlicht · 2026-09-01
Widerstandspunktschweißen für Automobil-Magnetventil — Lackdraht-zu-Stift-Verbindung
Widerstandspunktschweißen von Lackdraht an Pin bei Kfz-Magnetventilen. Kein Lot erforderlich. Starke Verbindung, hohe Leitfähigkeit, gleichbleibende Qualität.
Widerstandspunktschweißen für Magnetventile in Automobilanwendungen — Verbindung von Lackdraht mit Anschlussstift
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Stiftförmige gewickelte Induktoren sind Bauteile, die elektrische Energie in magnetische Energie zur Speicherung umwandeln. Wenn Strom durch den Schaltkreis fließt, wirkt der Induktor Stromänderungen entgegen; wenn der Schaltkreis geöffnet wird, versucht er, den Strom aufrechtzuerhalten. Gewickelte Induktoren werden häufig in Kommunikationsgeräten, Automobilkomponenten, Haushaltsgeräten und Industrieanlagen eingesetzt. Sie bestehen in der Regel aus einem Spulenkörper, einer Wicklung, einer Abschirmung, einem Vergussmaterial und einem Magnet- oder Eisenkern. Der für die Wicklung verwendete Isolationsdraht ist Lackdraht (auch als Kupferlackdraht bekannt), und zur Stromleitung muss ein Ende des Lackdrahts mit einem Metallstift verbunden werden.
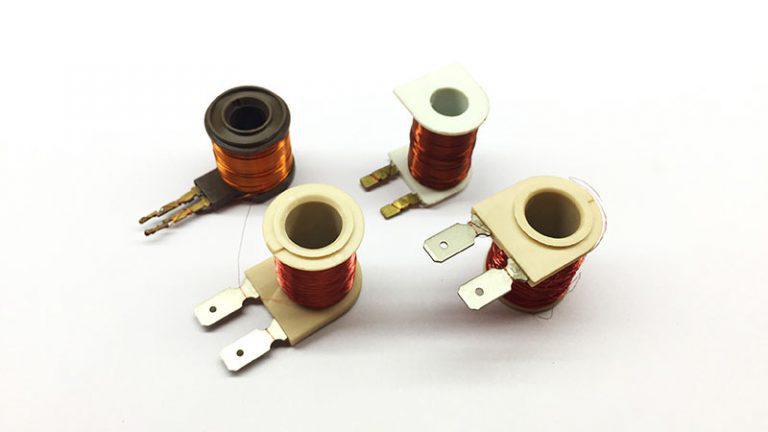
Abbildung 1: Stiftförmige gewickelte Induktoren mit Lackdrahtanschlüssen
Traditionelles Lötverfahren
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Das traditionelle Verfahren zur Verbindung von Lackdraht mit Stiften bei stiftförmigen gewickelten Induktoren ist das Löten. Beim Löten wird ein Lötkolben verwendet, um ein niedrigschmelzendes Lot (Zinnschmelzpunkt: 231,89°C) zu erhitzen und zu schmelzen, das die Zwischenräume an den Metallverbindungsstellen ausfüllt, um eine feste Verbindung herzustellen.
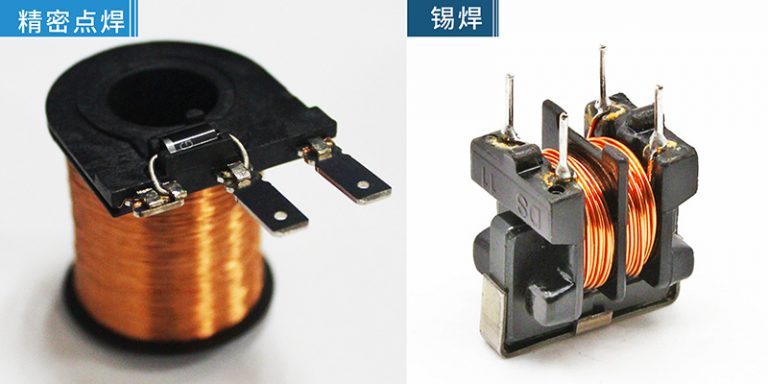
Abbildung 2: Traditionelles Lötverfahren für Induktor-Lackdraht
Das Löten von Induktor-Lackdraht ist jedoch ein manueller Vorgang mit geringer Wiederholgenauigkeit. Wenn beim Tauchlöten die Unterseite des Magnetkerns den Lötopf berührt, entstehen Lötspritzer. Werden diese von den Bedienern nicht rechtzeitig erkannt, können sich die Spritzer später durch Vibrationen lösen und elektromagnetische Störungen verursachen. Zudem kann der Lötkolben beim Abheben von der Lötstelle Lötspieße (Eiszapfen) hochziehen, was Nacharbeit oder Ausschuss erfordert. Abgesehen von unansehnlichen Lötstellen und dem Verbrauch von Flussmittel belastet der Lötprozess auch die Arbeitsumgebung.
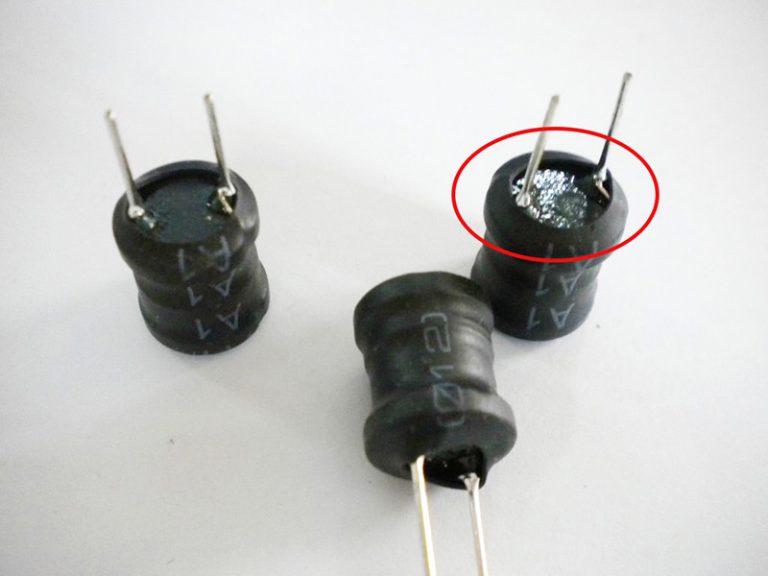
Abbildung 3: Häufige Lötfehler — Spritzer, Spieße und ungleichmäßige Lötstellen
Widerstandspunktschweißverfahren
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Ohne Lot oder Flussmittel und ohne Verschmutzung nicht geschweißter Bereiche ist das Widerstandspunktschweißen die bevorzugte Methode. Beim Widerstandsschweißen wird Druck auf die Werkstücke ausgeübt, während Strom durch die Elektroden und die Kontaktfläche zwischen Lackdraht und Stift fließt. Die entstehende Widerstandswärme erhitzt die Kontaktfläche, bis eine Schweißverbindung entsteht.
Das Widerstandspunktschweißen bietet wesentliche Vorteile:
VorteilBeschreibung
Kein ZusatzwerkstoffKein Lotverbrauch, geringere Materialkosten
Maschineller BetriebAutomatisierter Prozess gewährleistet gleichbleibende, wiederholbare Schweißqualität
Hohe VerbindungsfestigkeitGrundwerkstoffe verschmelzen, erzeugen starke metallurgische Verbindungen
Niedriger KontaktwiderstandHervorragende elektrische Leitfähigkeit an der Schweißverbindung
Thermische StabilitätVerbindungen lösen sich nicht durch erhöhte Umgebungstemperaturen
Sauberer ProzessKeine Flussmittelrückstände, keine Umweltbelastung, keine Spritzer
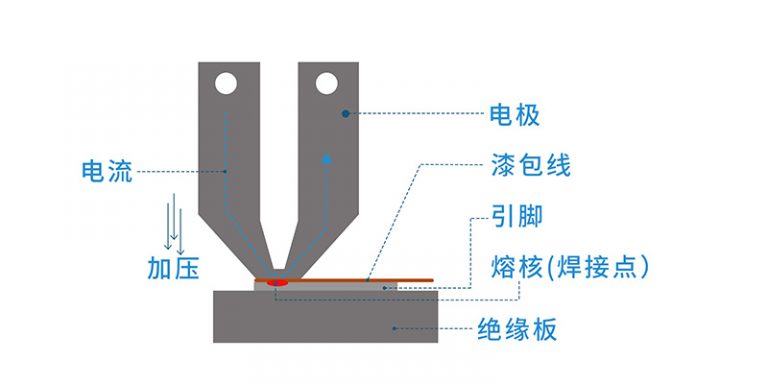
Abbildung 4: Funktionsprinzip des Widerstandspunktschweißens — Elektrode, Strom, Druck und Schweißlinse
Anwendungszusammenfassung
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Das Widerstandspunktschweißen ist die ideale Lösung für die Verbindung von Lackdraht mit Metallstiften bei Magnetventilen in Automobilanwendungen und stiftförmigen gewickelten Induktoren. Im Vergleich zum traditionellen Löten liefert es überlegene Verbindungsfestigkeit, gleichbleibende Qualität durch automatischen Betrieb, hervorragende elektrische Leitfähigkeit und einen sauberen Fertigungsprozess — ganz ohne Lot, Flussmittel oder thermische Beschädigung umliegender Bauteile. Dies macht es besonders geeignet für die automatisierte Großserienfertigung, bei der Zuverlässigkeit und Wiederholgenauigkeit entscheidend sind.
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Stiftförmige gewickelte Induktoren sind Bauteile, die elektrische Energie in magnetische Energie zur Speicherung umwandeln. Wenn Strom durch den Schaltkreis fließt, wirkt der Induktor Stromänderungen entgegen; wenn der Schaltkreis geöffnet wird, versucht er, den Strom aufrechtzuerhalten. Gewickelte Induktoren werden häufig in Kommunikationsgeräten, Automobilkomponenten, Haushaltsgeräten und Industrieanlagen eingesetzt. Sie bestehen in der Regel aus einem Spulenkörper, einer Wicklung, einer Abschirmung, einem Vergussmaterial und einem Magnet- oder Eisenkern. Der für die Wicklung verwendete Isolationsdraht ist Lackdraht (auch als Kupferlackdraht bekannt), und zur Stromleitung muss ein Ende des Lackdrahts mit einem Metallstift verbunden werden.
Abbildung 1: Stiftförmige gewickelte Induktoren mit Lackdrahtanschlüssen
Traditionelles Lötverfahren
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Das traditionelle Verfahren zur Verbindung von Lackdraht mit Stiften bei stiftförmigen gewickelten Induktoren ist das Löten. Beim Löten wird ein Lötkolben verwendet, um ein niedrigschmelzendes Lot (Zinnschmelzpunkt: 231,89°C) zu erhitzen und zu schmelzen, das die Zwischenräume an den Metallverbindungsstellen ausfüllt, um eine feste Verbindung herzustellen.
Abbildung 2: Traditionelles Lötverfahren für Induktor-Lackdraht
Das Löten von Induktor-Lackdraht ist jedoch ein manueller Vorgang mit geringer Wiederholgenauigkeit. Wenn beim Tauchlöten die Unterseite des Magnetkerns den Lötopf berührt, entstehen Lötspritzer. Werden diese von den Bedienern nicht rechtzeitig erkannt, können sich die Spritzer später durch Vibrationen lösen und elektromagnetische Störungen verursachen. Zudem kann der Lötkolben beim Abheben von der Lötstelle Lötspieße (Eiszapfen) hochziehen, was Nacharbeit oder Ausschuss erfordert. Abgesehen von unansehnlichen Lötstellen und dem Verbrauch von Flussmittel belastet der Lötprozess auch die Arbeitsumgebung.
Abbildung 3: Häufige Lötfehler — Spritzer, Spieße und ungleichmäßige Lötstellen
Widerstandspunktschweißverfahren
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Ohne Lot oder Flussmittel und ohne Verschmutzung nicht geschweißter Bereiche ist das Widerstandspunktschweißen die bevorzugte Methode. Beim Widerstandsschweißen wird Druck auf die Werkstücke ausgeübt, während Strom durch die Elektroden und die Kontaktfläche zwischen Lackdraht und Stift fließt. Die entstehende Widerstandswärme erhitzt die Kontaktfläche, bis eine Schweißverbindung entsteht.
Das Widerstandspunktschweißen bietet wesentliche Vorteile:
VorteilBeschreibung
Kein ZusatzwerkstoffKein Lotverbrauch, geringere Materialkosten
Maschineller BetriebAutomatisierter Prozess gewährleistet gleichbleibende, wiederholbare Schweißqualität
Hohe VerbindungsfestigkeitGrundwerkstoffe verschmelzen, erzeugen starke metallurgische Verbindungen
Niedriger KontaktwiderstandHervorragende elektrische Leitfähigkeit an der Schweißverbindung
Thermische StabilitätVerbindungen lösen sich nicht durch erhöhte Umgebungstemperaturen
Sauberer ProzessKeine Flussmittelrückstände, keine Umweltbelastung, keine Spritzer
Vorteil | Beschreibung |
Kein Zusatzwerkstoff | Kein Lotverbrauch, geringere Materialkosten |
Maschineller Betrieb | Automatisierter Prozess gewährleistet gleichbleibende, wiederholbare Schweißqualität |
Hohe Verbindungsfestigkeit | Grundwerkstoffe verschmelzen, erzeugen starke metallurgische Verbindungen |
Niedriger Kontaktwiderstand | Hervorragende elektrische Leitfähigkeit an der Schweißverbindung |
Thermische Stabilität | Verbindungen lösen sich nicht durch erhöhte Umgebungstemperaturen |
Sauberer Prozess | Keine Flussmittelrückstände, keine Umweltbelastung, keine Spritzer |
Abbildung 4: Funktionsprinzip des Widerstandspunktschweißens — Elektrode, Strom, Druck und Schweißlinse
Anwendungszusammenfassung
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Das Widerstandspunktschweißen ist die ideale Lösung für die Verbindung von Lackdraht mit Metallstiften bei Magnetventilen in Automobilanwendungen und stiftförmigen gewickelten Induktoren. Im Vergleich zum traditionellen Löten liefert es überlegene Verbindungsfestigkeit, gleichbleibende Qualität durch automatischen Betrieb, hervorragende elektrische Leitfähigkeit und einen sauberen Fertigungsprozess — ganz ohne Lot, Flussmittel oder thermische Beschädigung umliegender Bauteile. Dies macht es besonders geeignet für die automatisierte Großserienfertigung, bei der Zuverlässigkeit und Wiederholgenauigkeit entscheidend sind.
News & technische Leitfäden
- AT-101 Handheld Tape Wrapping Machine Benutzerhandbuch2026-09-01
- Automatic Cable Reeling & Tying Machine Touch Screen Operation Manual JW-CRT Series2026-09-01
- Automatic CNC Screwdriver & Soldering Robot Catalog2026-09-01
- Handheld Schraubenzieh- und Verriegelungsmaschine Handbuch2026-09-01
- Produktionsverfahren für HDMI-Kabel2026-09-01
- Bedienung der Abisoliermaschine für mehradrige Rundmanteldrähte2026-09-01