Közzétéve · 2026-09-01
Ellenállás-ponthegesztés autóipari mágnesszelephez – Zománcozott huzal csatlakoztatása érintkezőhöz
Ellenállás-ponthegesztés gépjármű mágnesszelep zománcozott huzaljának csaphoz hegesztéséhez. Forrasztás nem szükséges. Erős kötés, nagy vezetőképesség, egyenletes minőség.
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
A tűs tekercselt induktorok olyan alkatrészek, amelyek az elektromos energiát mágneses energiává alakítják tárolás céljából. Amikor áram folyik az áramkörben, az induktor ellenáll az áram változásainak; amikor az áramkör megszakad, igyekszik fenntartani az áramot. A tekercselt induktorokat széles körben használják kommunikációs berendezésekben, autóipari alkatrészekben, háztartási készülékekben és ipari berendezésekben. Általában egy tekercstestből, tekercselésből, árnyékoló burkolatból, tokozóanyagból és egy mágneses vagy vasmagból állnak. A tekercseléshez használt szigetelőhuzal zománcozott huzal (más néven mágneshuzal), és az elektromos vezetés érdekében a zománcozott huzal egyik végét egy fém érintkezőhöz kell csatlakoztatni.
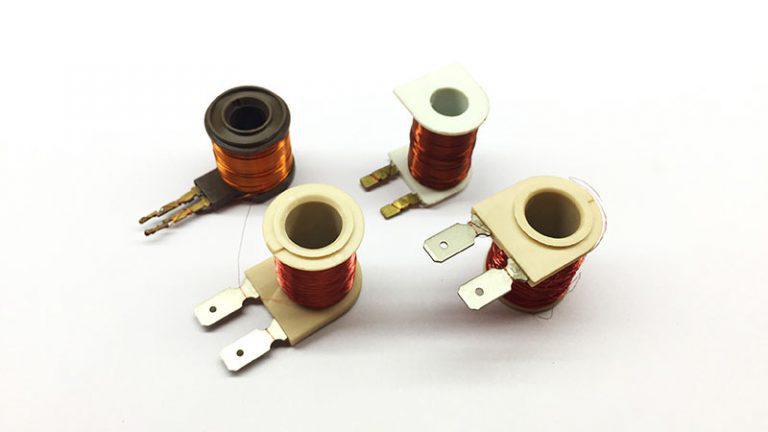
1. ábra: Tűs tekercselt induktorok zománcozott huzalos csatlakozásokkal
Hagyományos forrasztási módszer
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
A zománcozott huzal tűs tekercselt induktorok érintkezőihez való csatlakoztatásának hagyományos módszere a forrasztás. A forrasztás során egy forrasztópáka segítségével alacsony olvadáspontú forraszanyagot (ón olvadáspont: 231,89°C) olvasztanak meg, amely kitölti a fém csatlakozási pontok közötti réseket a rögzített kötés létrehozásához.
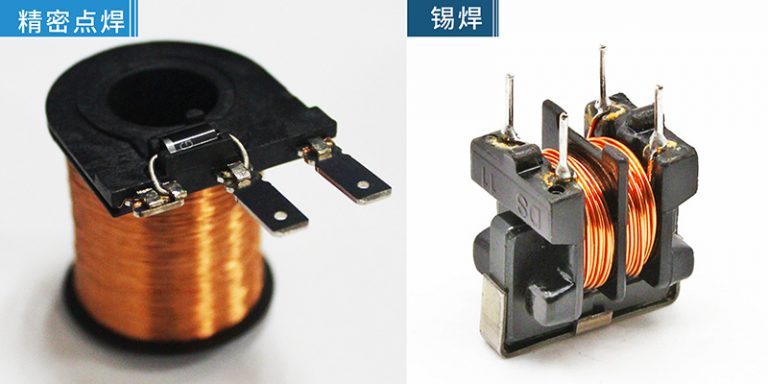
2. ábra: Hagyományos forrasztási eljárás induktor zománcozott huzalhoz
Az induktorok zománcozott huzalának forrasztása azonban kézi művelet, alacsony egyenletességgel. A mártóforrasztás során, ha a mágneses mag alja hozzáér a forrasztóedényhez, forrasztási fröcskölés keletkezik. Ha a kezelők ezt nem észlelik időben, a fröcskölés működés közben rezgés hatására leválhat, elektromágneses interferenciát okozva. Ezenkívül, amikor a forrasztópáka elhagyja a forrasztási pontot, forrasztási tüskéket (jégcsapokat) húzhat fel, ami javítást vagy selejtezést tesz szükségessé. A nem esztétikus forrasztási kötéseken és a folyasztószer felhasználásán túl a forrasztási folyamat a munkakörnyezetet is szennyezi.
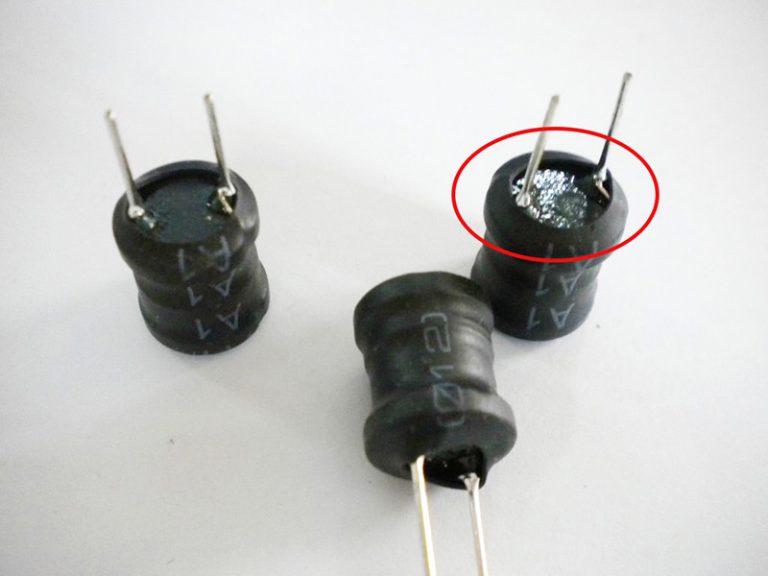
3. ábra: Gyakori forrasztási hibák — fröcskölés, tüskék és egyenetlen kötések
Ellenállás-ponthegesztési eljárás
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Forraszanyag vagy folyasztószer nélkül, valamint a nem hegesztett területek szennyezése nélkül az ellenállás-ponthegesztés az előnyben részesített módszer. Az ellenállás-hegesztés nyomást gyakorol a munkadarabokra, miközben áramot vezet át az elektródákon, valamint a zománcozott huzal és az érintkező közötti érintkezési területen. A keletkező ellenálláshő felhevíti az érintkezési felületet, és hegesztett kötést hoz létre.
Az ellenállás-ponthegesztés jelentős előnyökkel jár:
ElőnyLeírás
Nincs szükség kitöltőanyagraKiküszöböli a forraszanyag felhasználását, csökkentve az anyagköltségeket
Gépi működtetésAz automatizált folyamat egyenletes, ismételhető hegesztési minőséget biztosít
Nagy kötésszilárdságAz alapfémek összeolvadnak, erős metallurgiai kötést hozva létre
Alacsony átmeneti ellenállásKiváló elektromos vezetőképesség a hegesztett csatlakozásnál
HőstabilitásA kötések nem válnak el megemelkedett környezeti hőmérséklet hatására sem
Tiszta eljárásNincs folyasztószer-maradvány, környezetszennyezés vagy fröcskölés
Előny | Leírás |
">Nincs szükség kitöltőanyagra | ">Kiküszöböli a forraszanyag felhasználását, csökkentve az anyagköltségeket |
">Gépi működtetés | ">Az automatizált folyamat egyenletes, ismételhető hegesztési minőséget biztosít |
">Nagy kötésszilárdság | ">Az alapfémek összeolvadnak, erős metallurgiai kötést hozva létre |
">Alacsony átmeneti ellenállás | ">Kiváló elektromos vezetőképesség a hegesztett csatlakozásnál |
">Hőstabilitás | ">A kötések nem válnak el megemelkedett környezeti hőmérséklet hatására sem |
">Tiszta eljárás | ">Nincs folyasztószer-maradvány, környezetszennyezés vagy fröcskölés |
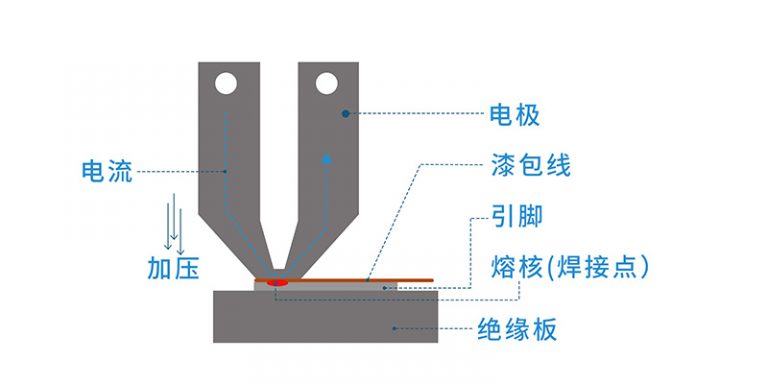
4. ábra: Ellenállás-ponthegesztés elve — elektróda, áram, nyomás és hegfürdő
Alkalmazási összefoglaló
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Az ellenállás-ponthegesztés ideális megoldás a zománcozott huzal fém érintkezőkhöz való csatlakoztatására autóipari mágnesszelepekben és tűs tekercselt induktorokban. A hagyományos forrasztáshoz képest kiváló kötésszilárdságot, az automatizált működésnek köszönhetően egyenletes minőséget, kiváló elektromos vezetőképességet és tiszta gyártási folyamatot biztosít — mindezt forraszanyag, folyasztószer vagy a környező alkatrészek hőkárosodása nélkül. Ez különösen alkalmassá teszi a nagy volumenű autóipari gyártás számára, ahol a megbízhatóság és az egyenletesség kritikus fontosságú.
Hírek és műszaki útmutatók
- AT-101 Kézi szalagtekerő gép használati útmutatója2026-09-01
- Automatic Cable Reeling & Tying Machine Touch Screen Operation Manual JW-CRT Series2026-09-01
- Automatic CNC Screwdriver & Soldering Robot Catalog2026-09-01
- Kézi csavarhúzó és rögzítő gép kézikönyv2026-09-01
- A HDMI kábel gyártási eljárása2026-09-01
- A többeres kerek köpenyes huzal csupaszítógép működtetése2026-09-01