Publicado · 2026-09-01
Soldagem por Resistência por Ponto para Válvula Solenoide Automotiva — Conexão de Fio Esmaltado ao Pino
Soldagem por pontos por resistência para fio esmaltado de válvula solenoide automotiva ao pino. Sem necessidade de solda. Junta forte, alta condutividade, qualidade consistente.
Soldagem por Resistência por Pontos para Válvula Solenoide Automotiva — Conexão de Fio Esmaltado ao Pino
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Os indutores bobinados com pino são componentes que convertem energia elétrica em energia magnética para armazenamento. Quando a corrente flui pelo circuito, o indutor opõe-se às mudanças na corrente; quando o circuito está aberto, ele tenta manter a corrente. Os indutores bobinados são amplamente utilizados em equipamentos de comunicação, componentes automotivos, eletrodomésticos e equipamentos industriais. Normalmente, consistem em um carretel, enrolamento, tampa de blindagem, material de encapsulamento e um núcleo magnético ou de ferro. O fio isolante usado para o enrolamento é o fio esmaltado (também conhecido como fio magnético) e, para conduzir eletricidade, uma extremidade do fio esmaltado deve ser conectada a um pino metálico.
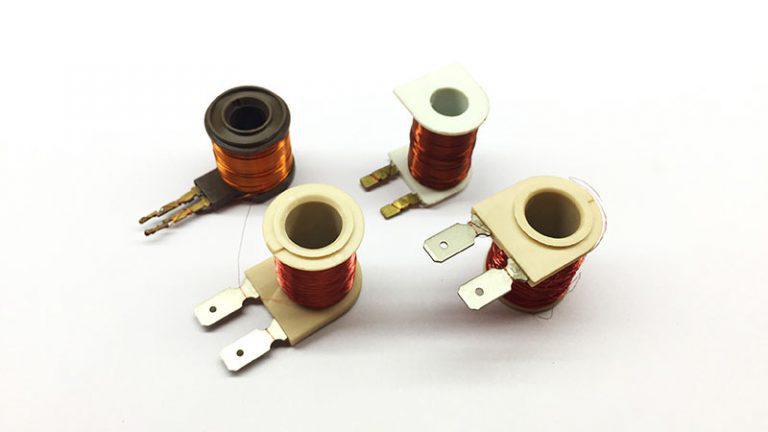
Figura 1: Indutores bobinados com pino e conexões de fio esmaltado
Método de Soldagem Tradicional
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
O método tradicional para conectar o fio esmaltado aos pinos em indutores bobinados com pino é a soldagem. A soldagem usa um ferro de solda para aquecer e fundir a solda de baixo ponto de fusão (ponto de fusão do estanho: 231,89°C), que preenche as lacunas nos pontos de conexão metálica para obter uma junta fixa.
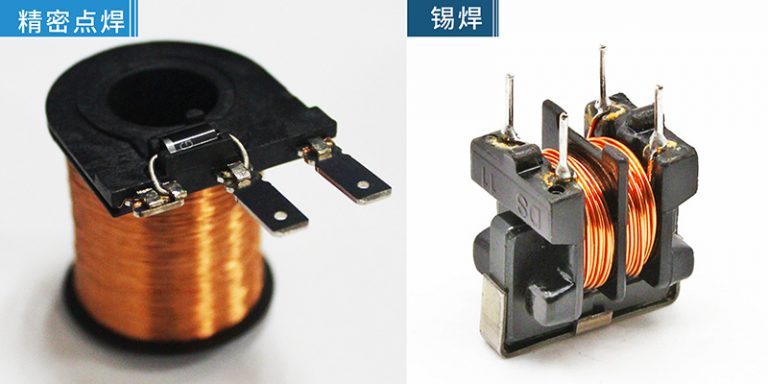
Figura 2: Processo de soldagem tradicional para fio esmaltado de indutor
No entanto, a soldagem do fio esmaltado do indutor é uma operação manual com baixa consistência. Durante a soldagem por imersão, se a base do núcleo magnético entrar em contato com o tanque de solda, formam-se respingos de solda. Se os operadores não detectarem isso a tempo, os respingos podem se soltar durante a operação devido à vibração, causando interferência eletromagnética. Além disso, quando o ferro de solda se afasta da junta de solda, pode puxar pontas de solda (estalactites), exigindo retrabalho ou sucateamento. Além das juntas de solda pouco atraentes e do consumo de fluxo de solda, o processo de soldagem também polui o ambiente de trabalho.
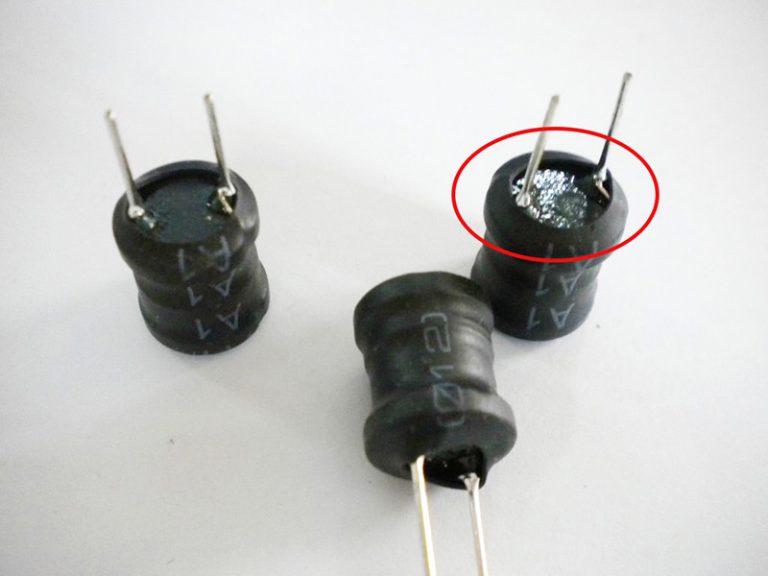
Figura 3: Defeitos comuns de soldagem — respingos, pontas e juntas inconsistentes
Processo de Soldagem por Resistência por Pontos
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Sem solda ou fluxo e sem contaminar as áreas não soldadas, a soldagem por resistência por pontos é o método preferido. A soldagem por resistência aplica pressão às peças de trabalho enquanto faz passar corrente através dos eletrodos e da área de contato entre o fio esmaltado e o pino. O calor resistivo resultante aquece a superfície de contato para forjar uma junta soldada.
A soldagem por resistência por pontos oferece vantagens significativas:
VantagemDescrição
Sem Material de AdiçãoElimina consumíveis de solda, reduzindo os custos de material
Operação por MáquinaProcesso automatizado garante qualidade de solda consistente e repetível
Alta Resistência da JuntaOs metais base fundem-se, produzindo fortes ligações metalúrgicas
Baixa Resistência de ContatoExcelente condutividade elétrica na conexão soldada
Estabilidade TérmicaAs juntas não se soltam devido a temperaturas ambientes elevadas
Processo LimpoSem resíduos de fluxo, sem contaminação ambiental, sem respingos
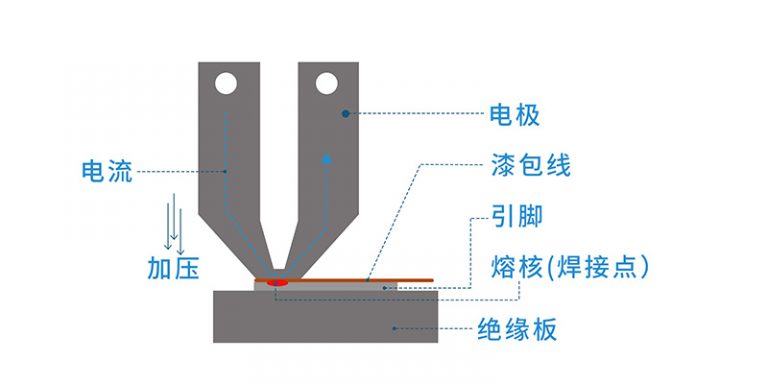
Figura 4: Princípio da soldagem por resistência por pontos — eletrodo, corrente, pressão e pepita de solda
Resumo da Aplicação
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
A soldagem por resistência por pontos é a solução ideal para conectar fio esmaltado a pinos metálicos em válvulas solenoides automotivas e indutores bobinados com pino. Em comparação com a soldagem tradicional, ela oferece resistência de junta superior, qualidade consistente por meio de operação automatizada, excelente condutividade elétrica e um processo de fabricação limpo — tudo sem solda, fluxo ou danos térmicos aos componentes adjacentes. Isso a torna particularmente adequada para a produção automotiva de alto volume, onde confiabilidade e consistência são essenciais.
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Os indutores bobinados com pino são componentes que convertem energia elétrica em energia magnética para armazenamento. Quando a corrente flui pelo circuito, o indutor opõe-se às mudanças na corrente; quando o circuito está aberto, ele tenta manter a corrente. Os indutores bobinados são amplamente utilizados em equipamentos de comunicação, componentes automotivos, eletrodomésticos e equipamentos industriais. Normalmente, consistem em um carretel, enrolamento, tampa de blindagem, material de encapsulamento e um núcleo magnético ou de ferro. O fio isolante usado para o enrolamento é o fio esmaltado (também conhecido como fio magnético) e, para conduzir eletricidade, uma extremidade do fio esmaltado deve ser conectada a um pino metálico.
Figura 1: Indutores bobinados com pino e conexões de fio esmaltado
Método de Soldagem Tradicional
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
O método tradicional para conectar o fio esmaltado aos pinos em indutores bobinados com pino é a soldagem. A soldagem usa um ferro de solda para aquecer e fundir a solda de baixo ponto de fusão (ponto de fusão do estanho: 231,89°C), que preenche as lacunas nos pontos de conexão metálica para obter uma junta fixa.
Figura 2: Processo de soldagem tradicional para fio esmaltado de indutor
No entanto, a soldagem do fio esmaltado do indutor é uma operação manual com baixa consistência. Durante a soldagem por imersão, se a base do núcleo magnético entrar em contato com o tanque de solda, formam-se respingos de solda. Se os operadores não detectarem isso a tempo, os respingos podem se soltar durante a operação devido à vibração, causando interferência eletromagnética. Além disso, quando o ferro de solda se afasta da junta de solda, pode puxar pontas de solda (estalactites), exigindo retrabalho ou sucateamento. Além das juntas de solda pouco atraentes e do consumo de fluxo de solda, o processo de soldagem também polui o ambiente de trabalho.
Figura 3: Defeitos comuns de soldagem — respingos, pontas e juntas inconsistentes
Processo de Soldagem por Resistência por Pontos
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Sem solda ou fluxo e sem contaminar as áreas não soldadas, a soldagem por resistência por pontos é o método preferido. A soldagem por resistência aplica pressão às peças de trabalho enquanto faz passar corrente através dos eletrodos e da área de contato entre o fio esmaltado e o pino. O calor resistivo resultante aquece a superfície de contato para forjar uma junta soldada.
A soldagem por resistência por pontos oferece vantagens significativas:
VantagemDescrição
Sem Material de AdiçãoElimina consumíveis de solda, reduzindo os custos de material
Operação por MáquinaProcesso automatizado garante qualidade de solda consistente e repetível
Alta Resistência da JuntaOs metais base fundem-se, produzindo fortes ligações metalúrgicas
Baixa Resistência de ContatoExcelente condutividade elétrica na conexão soldada
Estabilidade TérmicaAs juntas não se soltam devido a temperaturas ambientes elevadas
Processo LimpoSem resíduos de fluxo, sem contaminação ambiental, sem respingos
Vantagem | Descrição |
">Sem Material de Adição | ">Elimina consumíveis de solda, reduzindo os custos de material |
">Operação por Máquina | ">Processo automatizado garante qualidade de solda consistente e repetível |
">Alta Resistência da Junta | ">Os metais base fundem-se, produzindo fortes ligações metalúrgicas |
">Baixa Resistência de Contato | ">Excelente condutividade elétrica na conexão soldada |
">Estabilidade Térmica | ">As juntas não se soltam devido a temperaturas ambientes elevadas |
">Processo Limpo | ">Sem resíduos de fluxo, sem contaminação ambiental, sem respingos |
Figura 4: Princípio da soldagem por resistência por pontos — eletrodo, corrente, pressão e pepita de solda
Resumo da Aplicação
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
A soldagem por resistência por pontos é a solução ideal para conectar fio esmaltado a pinos metálicos em válvulas solenoides automotivas e indutores bobinados com pino. Em comparação com a soldagem tradicional, ela oferece resistência de junta superior, qualidade consistente por meio de operação automatizada, excelente condutividade elétrica e um processo de fabricação limpo — tudo sem solda, fluxo ou danos térmicos aos componentes adjacentes. Isso a torna particularmente adequada para a produção automotiva de alto volume, onde confiabilidade e consistência são essenciais.
Notícias e guias técnicos
- Manual do Usuário da Máquina de Enrolar Fita Manual AT-1012026-09-01
- Manual de Operação da Máquina Automática de Enrolar e Amarrar Cabos com Tela Sensível ao Toque Série JW-CRT2026-09-01
- Automatic CNC Screwdriver & Soldering Robot Catalog2026-09-01
- Manual da Máquina Manual de Extração e Travamento de Parafusos2026-09-01
- Procedimento de Produção de Cabo HDMI2026-09-01
- Como operar a Máquina de Descascar Fio com Revestimento Redondo Multi-Core2026-09-01