Yayınlandı · 2026-09-01
Otomotiv Solenoid Valfi için Direnç Nokta Kaynağı — Emaye Tel Pim Bağlantısı
Otomotiv solenoid valfi emaye kaplı telin pime direnç nokta kaynağı. Lehim gerektirmez. Güçlü bağlantı, yüksek iletkenlik, tutarlı kalite.
Otomotiv Solenoid Valf için Direnç Nokta Kaynağı — Emaye Telden Pine Bağlantı
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Pin tipi sarımlı indüktörler, elektrik enerjisini manyetik enerjiye dönüştürerek depolayan bileşenlerdir. Devreden akım geçtiğinde, indüktör akımdaki değişikliklere karşı koyar; devre açıldığında ise akımı sürdürmeye çalışır. Sarımlı indüktörler, iletişim ekipmanlarında, otomotiv bileşenlerinde, ev aletlerinde ve endüstriyel ekipmanlarda yaygın olarak kullanılır. Tipik olarak bir bobin, sarım, ekranlama kapağı, kapsülleme malzemesi ve manyetik veya demir bir çekirdekten oluşurlar. Sarım için kullanılan yalıtım teli emaye teldir (mıknatıs teli olarak da bilinir) ve elektriği iletmek için emaye telin bir ucu metal bir pine bağlanmalıdır.
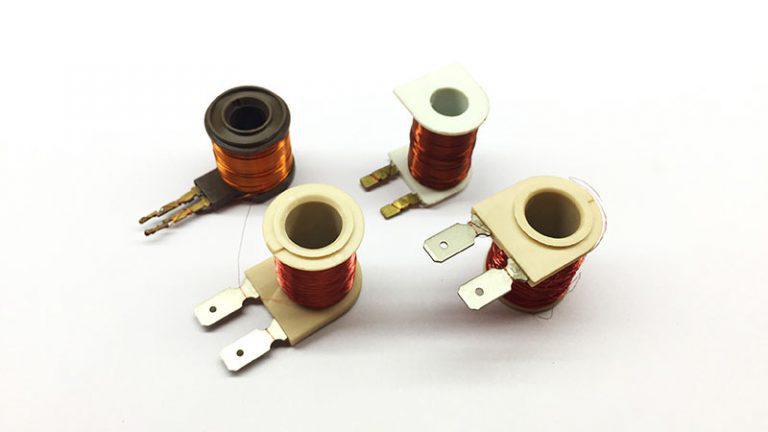
Şekil 1: Emaye tel bağlantılı pin tipi sarımlı indüktörler
Geleneksel Lehimleme Yöntemi
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Pin tipi sarımlı indüktörlerde emaye teli pinlere bağlamak için geleneksel yöntem lehimlemedir. Lehimleme, bir havya kullanarak düşük erime noktalı lehimi (kalay erime noktası: 231,89°C) ısıtıp eriterek, metal bağlantı noktalarındaki boşlukları doldurup sabit bir birleşme sağlar.
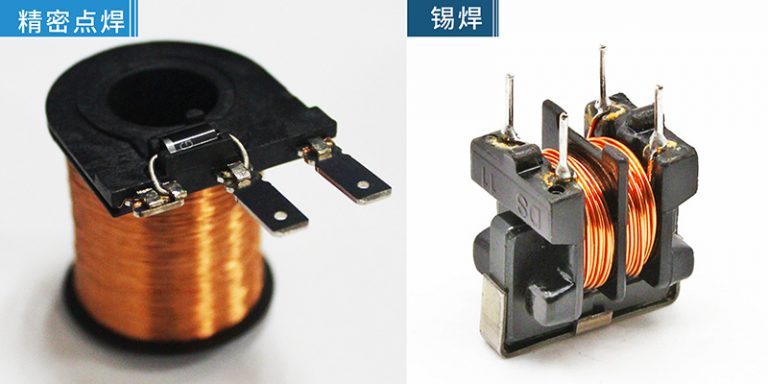
Şekil 2: İndüktör emaye teli için geleneksel lehimleme süreci
Ancak, indüktör emaye telinin lehimlenmesi düşük tutarlılığa sahip manuel bir işlemdir. Daldırma lehimleme sırasında, manyetik çekirdeğin alt kısmı lehim potasına temas ederse, lehim sıçraması oluşur. Operatörler bunu zamanında tespit etmezse, sıçrama işlem sırasında titreşim nedeniyle yerinden koparak elektromanyetik parazite neden olabilir. Ayrıca, havya lehim noktasından ayrıldığında, lehim dikenleri (buz sarkıtları) oluşturarak yeniden işleme veya ıskartaya neden olabilir. Estetik olmayan lehim bağlantıları ve lehim flaksı tüketiminin yanı sıra, lehimleme süreci çalışma ortamını da kirletir.
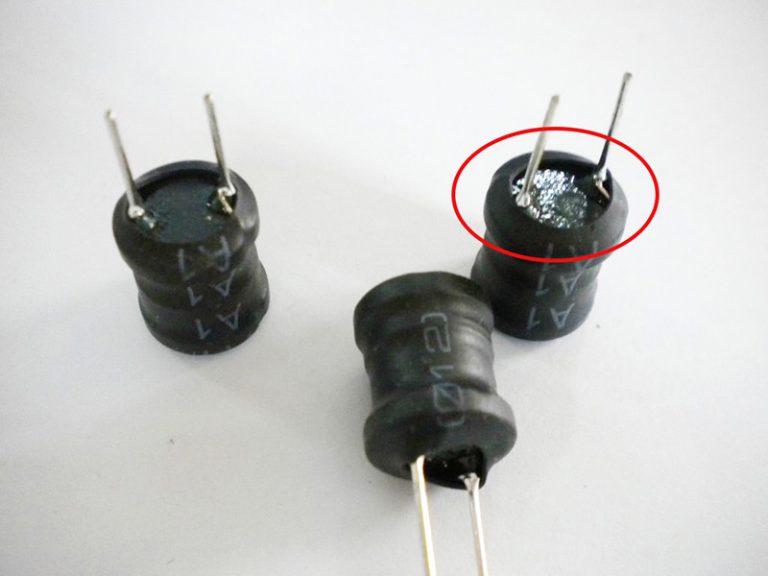
Şekil 3: Yaygın lehimleme kusurları — sıçrama, dikenler ve tutarsız bağlantılar
Direnç Nokta Kaynağı Süreci
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Lehim veya flaks kullanmadan, kaynak yapılmayan alanları kirletmeden, direnç nokta kaynağı tercih edilen yöntemdir. Direnç kaynağı, iş parçalarına basınç uygularken elektrotlar ile emaye tel ile pin arasındaki temas alanından akım geçirir. Oluşan direnç ısısı, temas yüzeyini ısıtarak bir kaynak bağlantısı oluşturur.
Direnç nokta kaynağı önemli avantajlar sunar:
AvantajAçıklama
Dolgu Malzemesi GerekmezLehim sarf malzemelerini ortadan kaldırır, malzeme maliyetlerini azaltır
Makine ÇalışmasıOtomatik süreç tutarlı, tekrarlanabilir kaynak kalitesi sağlar
Yüksek Bağlantı MukavemetiAna metaller birbiriyle kaynaşır, güçlü metalürjik bağlar oluşturur
Düşük Temas DirenciKaynaklı bağlantıda mükemmel elektriksel iletkenlik
Isıl KararlılıkBağlantılar yüksek ortam sıcaklıkları nedeniyle kopmaz
Temiz SüreçFlaks kalıntısı, çevresel kirlenme, sıçrama olmaz
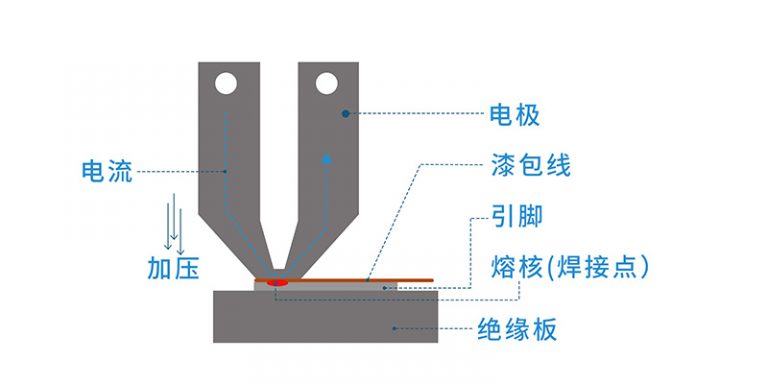
Şekil 4: Direnç nokta kaynağı prensibi — elektrot, akım, basınç ve kaynak çekirdeği
Uygulama Özeti
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Direnç nokta kaynağı, otomotiv solenoid valfleri ve pin tipi sarımlı indüktörlerde emaye teli metal pinlere bağlamak için ideal çözümdür. Geleneksel lehimlemeye kıyasla, üstün bağlantı mukavemeti, otomatik çalışma ile tutarlı kalite, mükemmel elektriksel iletkenlik ve temiz bir üretim süreci sunar — hepsi lehim, flaks veya çevre bileşenlere ısıl hasar vermeden. Bu, onu özellikle güvenilirlik ve tutarlılığın kritik olduğu yüksek hacimli otomotiv üretimi için uygun hale getirir.
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Pin tipi sarımlı indüktörler, elektrik enerjisini manyetik enerjiye dönüştürerek depolayan bileşenlerdir. Devreden akım geçtiğinde, indüktör akımdaki değişikliklere karşı koyar; devre açıldığında ise akımı sürdürmeye çalışır. Sarımlı indüktörler, iletişim ekipmanlarında, otomotiv bileşenlerinde, ev aletlerinde ve endüstriyel ekipmanlarda yaygın olarak kullanılır. Tipik olarak bir bobin, sarım, ekranlama kapağı, kapsülleme malzemesi ve manyetik veya demir bir çekirdekten oluşurlar. Sarım için kullanılan yalıtım teli emaye teldir (mıknatıs teli olarak da bilinir) ve elektriği iletmek için emaye telin bir ucu metal bir pine bağlanmalıdır.
Şekil 1: Emaye tel bağlantılı pin tipi sarımlı indüktörler
Geleneksel Lehimleme Yöntemi
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Pin tipi sarımlı indüktörlerde emaye teli pinlere bağlamak için geleneksel yöntem lehimlemedir. Lehimleme, bir havya kullanarak düşük erime noktalı lehimi (kalay erime noktası: 231,89°C) ısıtıp eriterek, metal bağlantı noktalarındaki boşlukları doldurup sabit bir birleşme sağlar.
Şekil 2: İndüktör emaye teli için geleneksel lehimleme süreci
Ancak, indüktör emaye telinin lehimlenmesi düşük tutarlılığa sahip manuel bir işlemdir. Daldırma lehimleme sırasında, manyetik çekirdeğin alt kısmı lehim potasına temas ederse, lehim sıçraması oluşur. Operatörler bunu zamanında tespit etmezse, sıçrama işlem sırasında titreşim nedeniyle yerinden koparak elektromanyetik parazite neden olabilir. Ayrıca, havya lehim noktasından ayrıldığında, lehim dikenleri (buz sarkıtları) oluşturarak yeniden işleme veya ıskartaya neden olabilir. Estetik olmayan lehim bağlantıları ve lehim flaksı tüketiminin yanı sıra, lehimleme süreci çalışma ortamını da kirletir.
Şekil 3: Yaygın lehimleme kusurları — sıçrama, dikenler ve tutarsız bağlantılar
Direnç Nokta Kaynağı Süreci
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Lehim veya flaks kullanmadan, kaynak yapılmayan alanları kirletmeden, direnç nokta kaynağı tercih edilen yöntemdir. Direnç kaynağı, iş parçalarına basınç uygularken elektrotlar ile emaye tel ile pin arasındaki temas alanından akım geçirir. Oluşan direnç ısısı, temas yüzeyini ısıtarak bir kaynak bağlantısı oluşturur.
Direnç nokta kaynağı önemli avantajlar sunar:
AvantajAçıklama
Dolgu Malzemesi GerekmezLehim sarf malzemelerini ortadan kaldırır, malzeme maliyetlerini azaltır
Makine ÇalışmasıOtomatik süreç tutarlı, tekrarlanabilir kaynak kalitesi sağlar
Yüksek Bağlantı MukavemetiAna metaller birbiriyle kaynaşır, güçlü metalürjik bağlar oluşturur
Düşük Temas DirenciKaynaklı bağlantıda mükemmel elektriksel iletkenlik
Isıl KararlılıkBağlantılar yüksek ortam sıcaklıkları nedeniyle kopmaz
Temiz SüreçFlaks kalıntısı, çevresel kirlenme, sıçrama olmaz
Avantaj | Açıklama |
">Dolgu Malzemesi Gerekmez | ">Lehim sarf malzemelerini ortadan kaldırır, malzeme maliyetlerini azaltır |
">Makine Çalışması | ">Otomatik süreç tutarlı, tekrarlanabilir kaynak kalitesi sağlar |
">Yüksek Bağlantı Mukavemeti | ">Ana metaller birbiriyle kaynaşır, güçlü metalürjik bağlar oluşturur |
">Düşük Temas Direnci | ">Kaynaklı bağlantıda mükemmel elektriksel iletkenlik |
">Isıl Kararlılık | ">Bağlantılar yüksek ortam sıcaklıkları nedeniyle kopmaz |
">Temiz Süreç | ">Flaks kalıntısı, çevresel kirlenme, sıçrama olmaz |
Şekil 4: Direnç nokta kaynağı prensibi — elektrot, akım, basınç ve kaynak çekirdeği
Uygulama Özeti
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Direnç nokta kaynağı, otomotiv solenoid valfleri ve pin tipi sarımlı indüktörlerde emaye teli metal pinlere bağlamak için ideal çözümdür. Geleneksel lehimlemeye kıyasla, üstün bağlantı mukavemeti, otomatik çalışma ile tutarlı kalite, mükemmel elektriksel iletkenlik ve temiz bir üretim süreci sunar — hepsi lehim, flaks veya çevre bileşenlere ısıl hasar vermeden. Bu, onu özellikle güvenilirlik ve tutarlılığın kritik olduğu yüksek hacimli otomotiv üretimi için uygun hale getirir.
Haberler ve Teknik Rehberler
- AT-101 El Tipi Bant Sarma Makinesi Kullanım Kılavuzu2026-09-01
- JW-CRT Serisi Otomatik Kablo Sarma ve Bağlama Makinesi Dokunmatik Ekran Kullanım Kılavuzu2026-09-01
- Automatic CNC Screwdriver & Soldering Robot Catalog2026-09-01
- El Makinesi Vida Çekme ve Kilitleme Makinesi Kullanım Kılavuzu2026-09-01
- HDMI Kablosu Üretim Prosedürü2026-09-01
- Çok Damarlı Yuvarlak Kılıflı Tel Soyma Makinesi nasıl çalıştırılır2026-09-01